Izdelava z dodajanjem namesto odvzemanjem materiala
Kadar iz lesenega kosa izdelamo figuro, odvečni material odstranimo. Večina 3D-tiskalnikov deluje drugače: material dodaja tam, kjer je potreben, in predmet gradi plast za plastjo. Zato temu pravimo dodajalna oziroma aditivna proizvodnja. Univerzalnega »3D-tiskalnika« ni: nekateri iztiskajo segreto plastiko, drugi s svetlobo strjujejo tekočo smolo, tretji pa z laserjem povezujejo delce prahu.
Vsem je skupno, da začnejo z digitalnim opisom oblike. Če je opis nepravilen, so nastavitve slabe ali material ni primeren, tudi drag stroj ne bo samodejno izdelal uporabnega predmeta. Tiskalnik natančno izvaja navodila, ne razume pa, za kaj naj bi bil izdelani del namenjen.
Prvi korak: model, ki ga računalnik razume
Predmet najpogosteje narišemo v programu za , ga prenesemo iz zbirke modelov ali ga pridobimo s 3D-skeniranjem. V programu lahko natančno določimo mere: premer luknje za vijak, debelino stene ali kot, pod katerim bo stojalo držalo telefon. Skeniranje zajame površino obstoječega predmeta, dobljeni model pa je pred tiskanjem pogosto treba popraviti.
Datoteka STL površino navadno shrani kot mrežo majhnih trikotnikov. Je razširjena in uporabna, vendar sama po sebi pove malo o barvi, materialu in drugih lastnostih. Novejši format 3MF lahko prenese dodatne podatke, njihova dejanska uporaba pa je odvisna od programa in tiskalnika. Nobena od teh datotek še ni končen seznam ukazov za premikanje glave: opisuje predmet, ki ga želimo dobiti.
Model mora predstavljati zaprto telo brez lukenj, skozi katere bi njegova namišljena notranjost »uhajala«. Nato preverimo, ali so tanke stene dovolj debele za izbrani stroj, ali predmet sploh gre na delovno ploščo in kateri deli bi med izdelavo ostali brez .
Drugi korak: digitalni model postane niz tankih prerezov
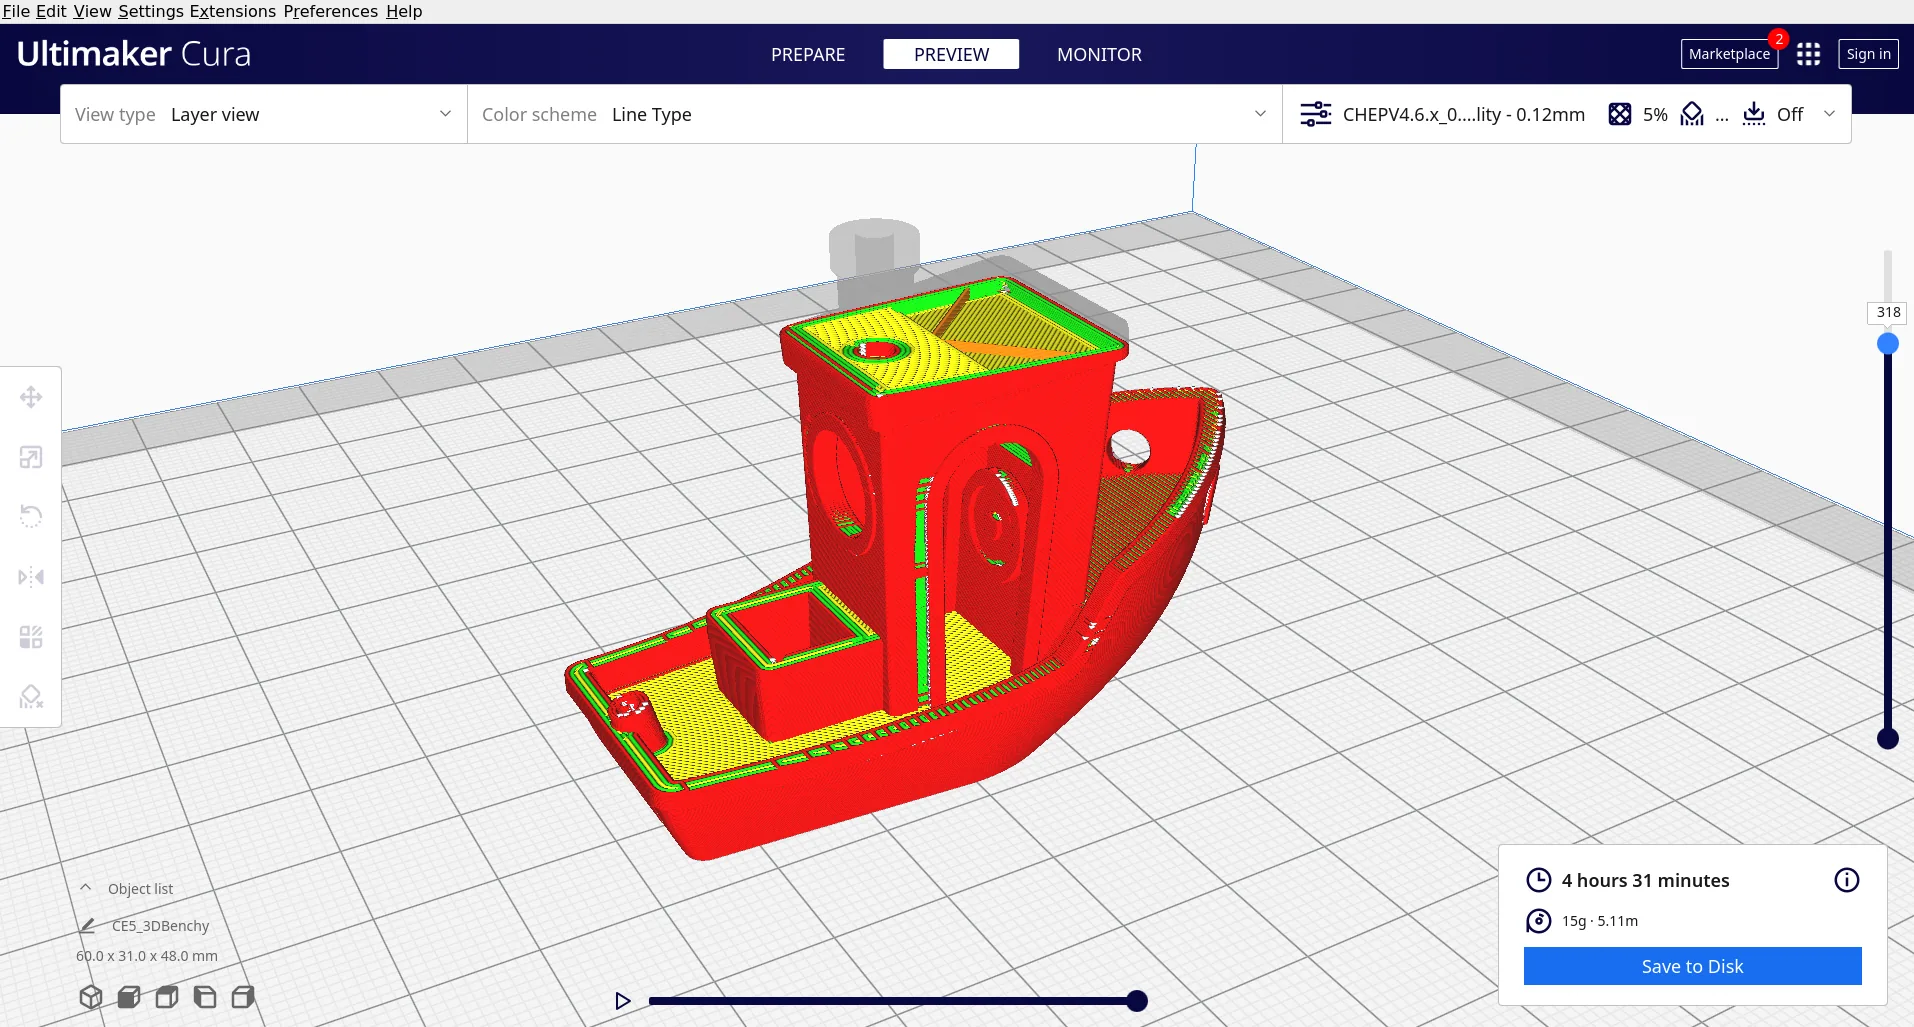
Model odpremo v , imenovanem tudi . Program ga razdeli na mnogo vodoravnih prerezov. Za vsakega izračuna, kje je treba izdelati zunanje stene, notranje in ter kako hitro naj se glava premika. Pri številnih napravah je rezultat niz navodil v .
Višina plasti vpliva na videz in čas izdelave: tanjše plasti lahko bolje sledijo drobnim spremembam oblike, vendar jih je treba izdelati več. Nastavimo še širino sten, temperaturo, hlajenje, hitrost in lego predmeta na plošči. Enak del, natisnjen pokončno ali ležeče, ni nujno enako trden. Vez med plastmi je lahko šibkejše mesto, zato predmet usmerimo tako, da pričakovana sila plasti ne razdvaja.
Primer je stojalo za telefon. Najprej izmerimo širino telefona in debelino ovitka, narišemo utor z majhno rezervo ter preverimo stabilnost podstavka. V programu za rezanje izberemo lego, število sten in morebitne . Nato natisnemo poskusni kos, preverimo prileganje in model po potrebi spremenimo. Prav zato je 3D-tiskanje zelo uporabno za prototipe: hitro pokaže, kaj v resnici deluje.
Keanu Dölle · Viri ↗ · Pogoji uporabe slike ↗
Kaj se dogaja v običajnem domačem tiskalniku?
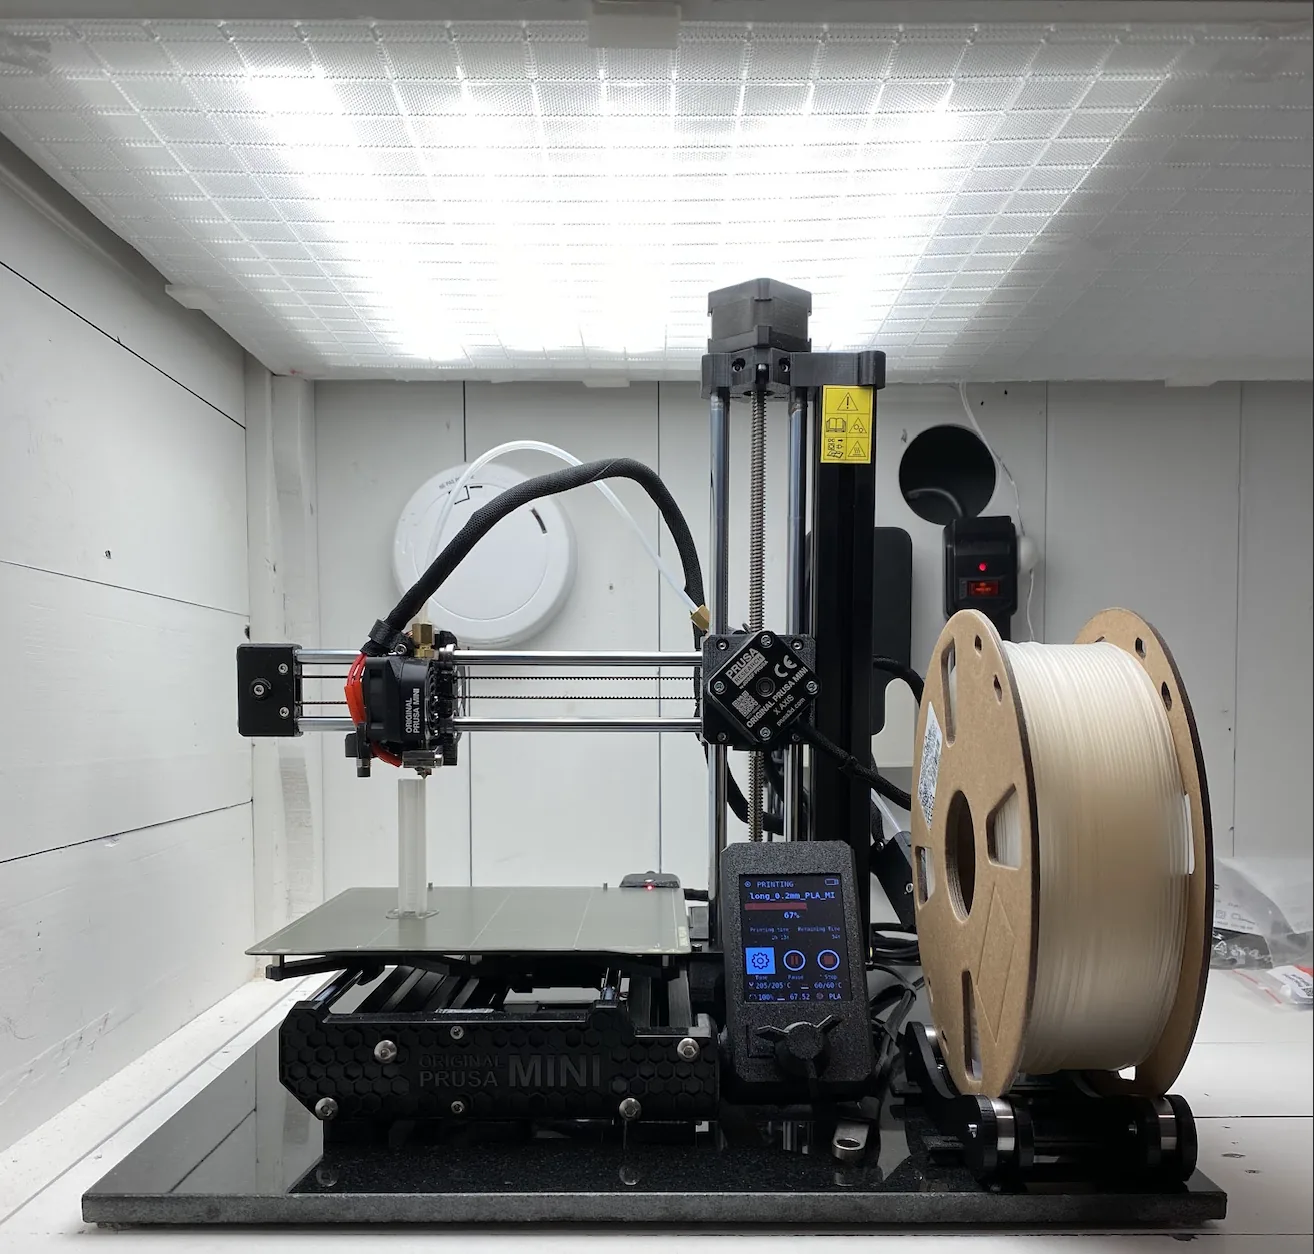
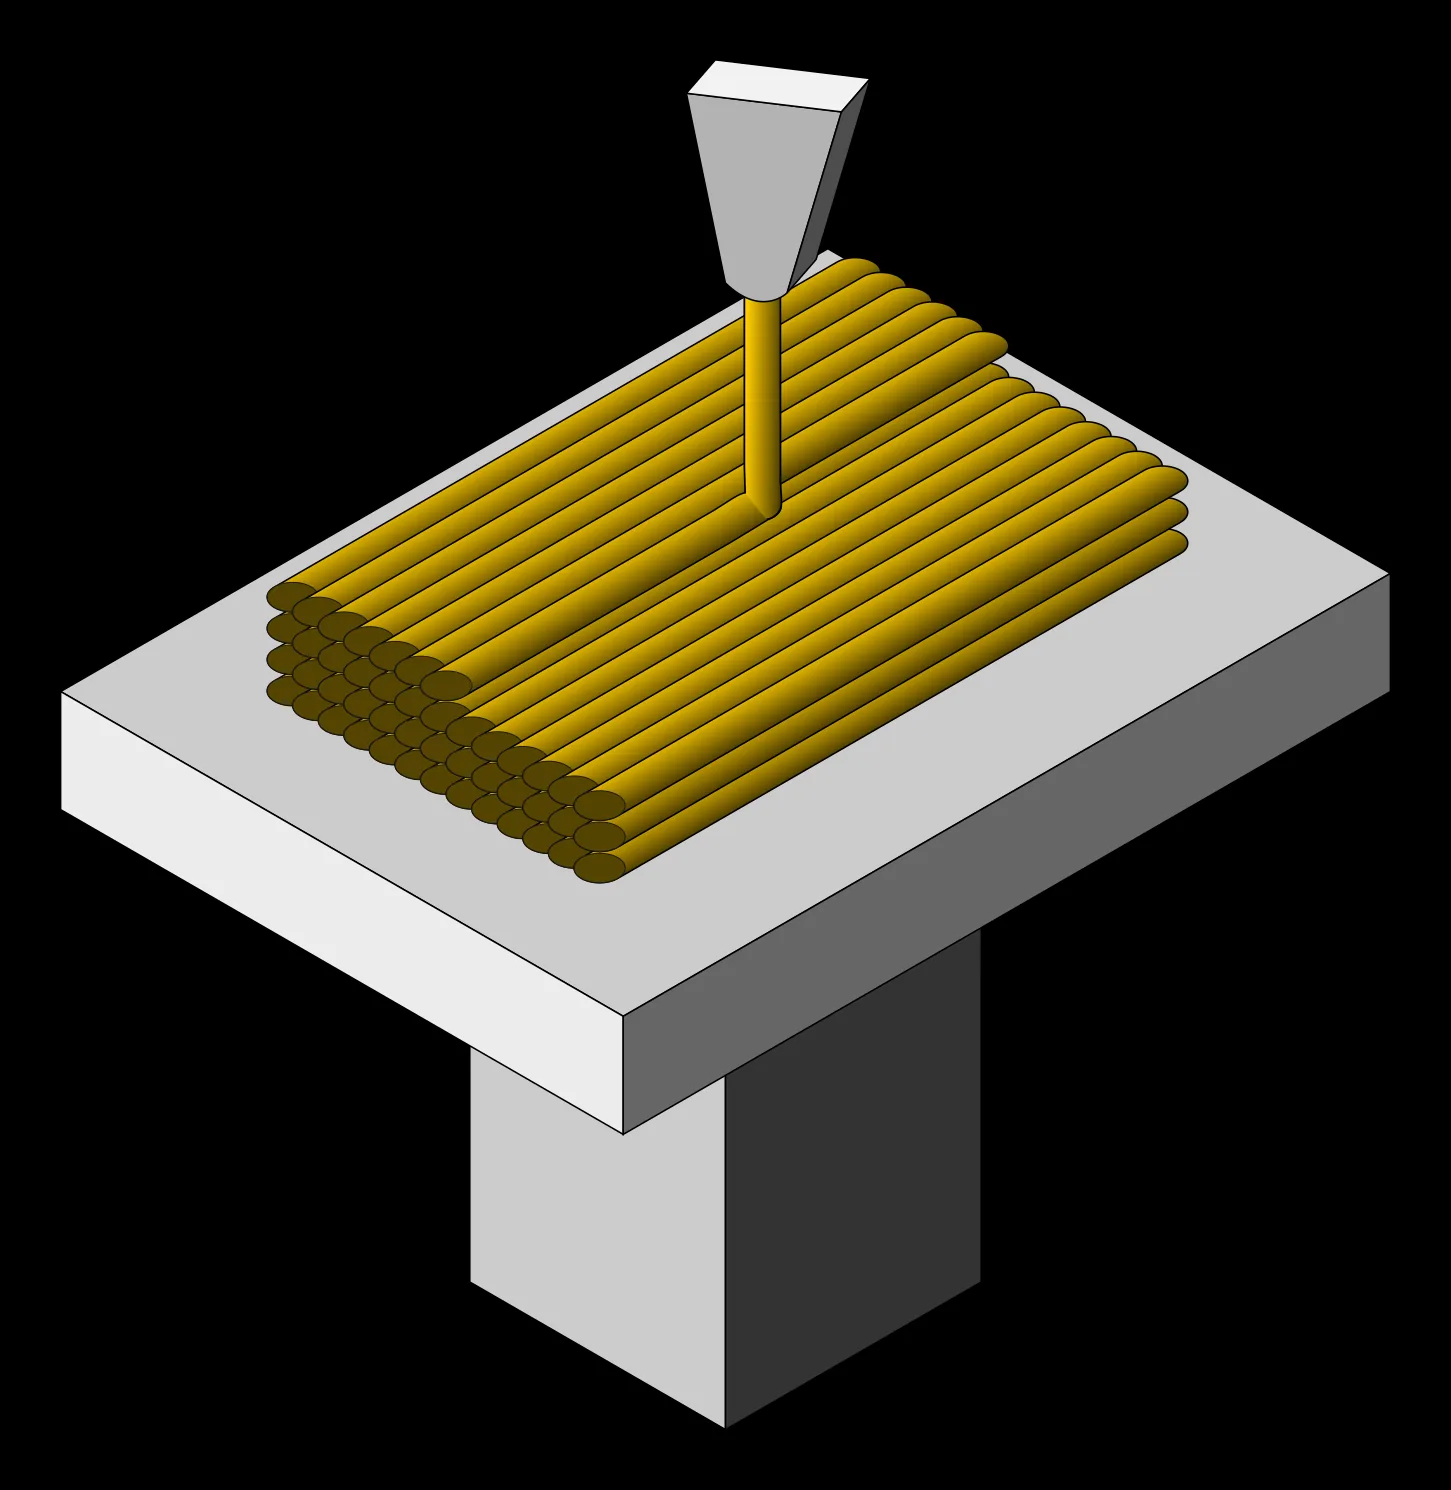
Pri postopku FDM/FFF, torej nalaganju zmehčanega materiala iz plastične nitke, motor potiska skozi segreti del glave. Material se tam zmehča in skozi ozko šobo pride na delovno ploščo. Glava ali plošča se premikata po oseh X, Y in Z. Šoba najprej izriše pot ene plasti, nato se položaj po višini spremeni in nastane naslednja plast. Plastika se ohladi in poveže s prejšnjo plastjo.
Prva plast je odločilna. Če je šoba predaleč od plošče, se nitke morda ne oprimejo podlage; če je preblizu, se material lahko preveč splošči ali pa je pretok moten. Pri nekaterih materialih ogrevana plošča izboljša oprijem in upočasni neenakomerno hlajenje. Temperaturo šobe in plošče ter hlajenje določimo glede na material in navodila proizvajalca, ne po eni splošni vrednosti.
Da predmet ostane celota, se mora nova linija dovolj dobro povezati s sosednjimi linijami in spodnjo plastjo. Če se plastika prehitro ohladi, je vez lahko šibka; neustrezna temperatura ali pretok pa lahko pokvarita površino. Trdnost natisnjenega dela zato ni samo lastnost plastike, zapisana na embalaži. Odvisna je tudi od oblike, smeri plasti, debeline sten in poteka tiskanja.
Velik previs, denimo iztegnjena roka figurice, ne more dolgo nastajati v zraku. Program lahko zato doda začasne , ki jih pozneje odstranimo. Pogosta težava je tudi ukrivljanje: različni deli plastike se lahko hladijo in krčijo različno hitro, zato se robovi odlepijo od plošče. Vidne črte plasti in omejena trdnost med njimi sta prav tako značilni za ta postopek.
Gringer · Viri ↗ · Pogoji uporabe slike ↗
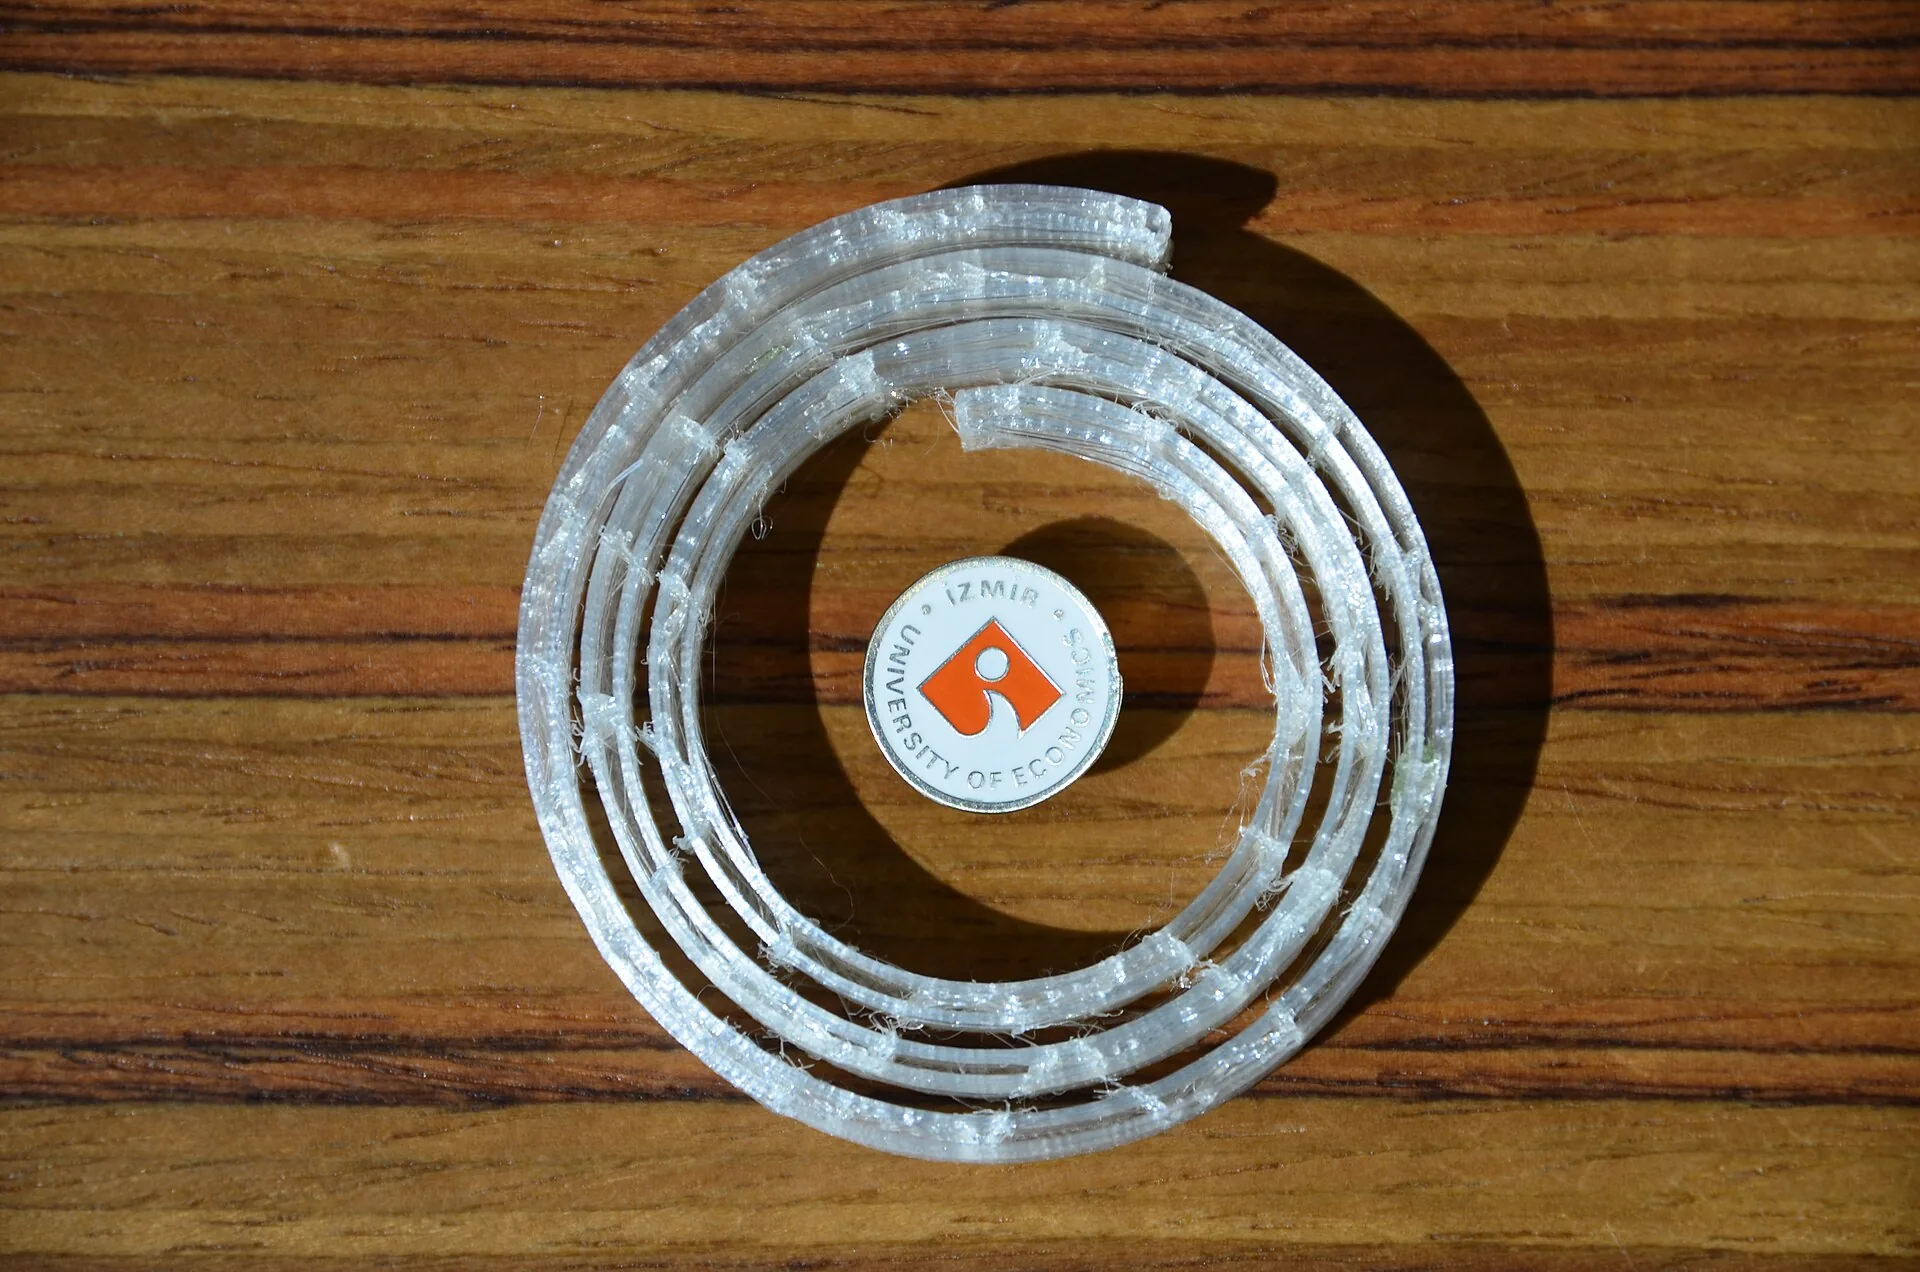
Murat Bengisu · Viri ↗ · Pogoji uporabe slike ↗
Smola in prah: še dva načina za isto obliko
Pri stereolitografiji (SLA) in sorodnih postopkih z digitalno projekcijo (DLP) je začetni material tekoča . Svetloba izbrane dele posamezne plasti strdi: laser lahko riše pot, projektor ali zaslon pa osvetli cel prerez. Tako je mogoče izdelati zelo drobne podrobnosti, vrsta smole pa določa, ali bo predmet tog, upogljiv ali primeren za določene razmere. Po tiskanju ga je navadno treba oprati ostankov smole in dodatno strditi po navodilih za material. Nestrjena smola zahteva previdno ravnanje in ustrezno zaščito.
Pri selektivnem laserskem sintranju (SLS) valj ali podoben mehanizem razgrne tanko plast polimernega prahu, laser pa segreje in poveže delce na mestih, kjer naj nastane predmet. Nato se postopek ponovi z novo plastjo prahu. Nepovezani prah obkroža predmet in ga lahko podpira, zato številne zapletene oblike ne potrebujejo posebnih opor kot pri FDM. Po ohlajanju predmete vzamemo iz prahu in jih očistimo. Podobni postopki s prahom obstajajo tudi za kovine, vendar se stroji, energija, materiali in varnostne zahteve razlikujejo. Nobena metoda ni najboljša za vse naloge: vedno tehtamo med podrobnostmi, trdnostjo, ceno in naknadno obdelavo.
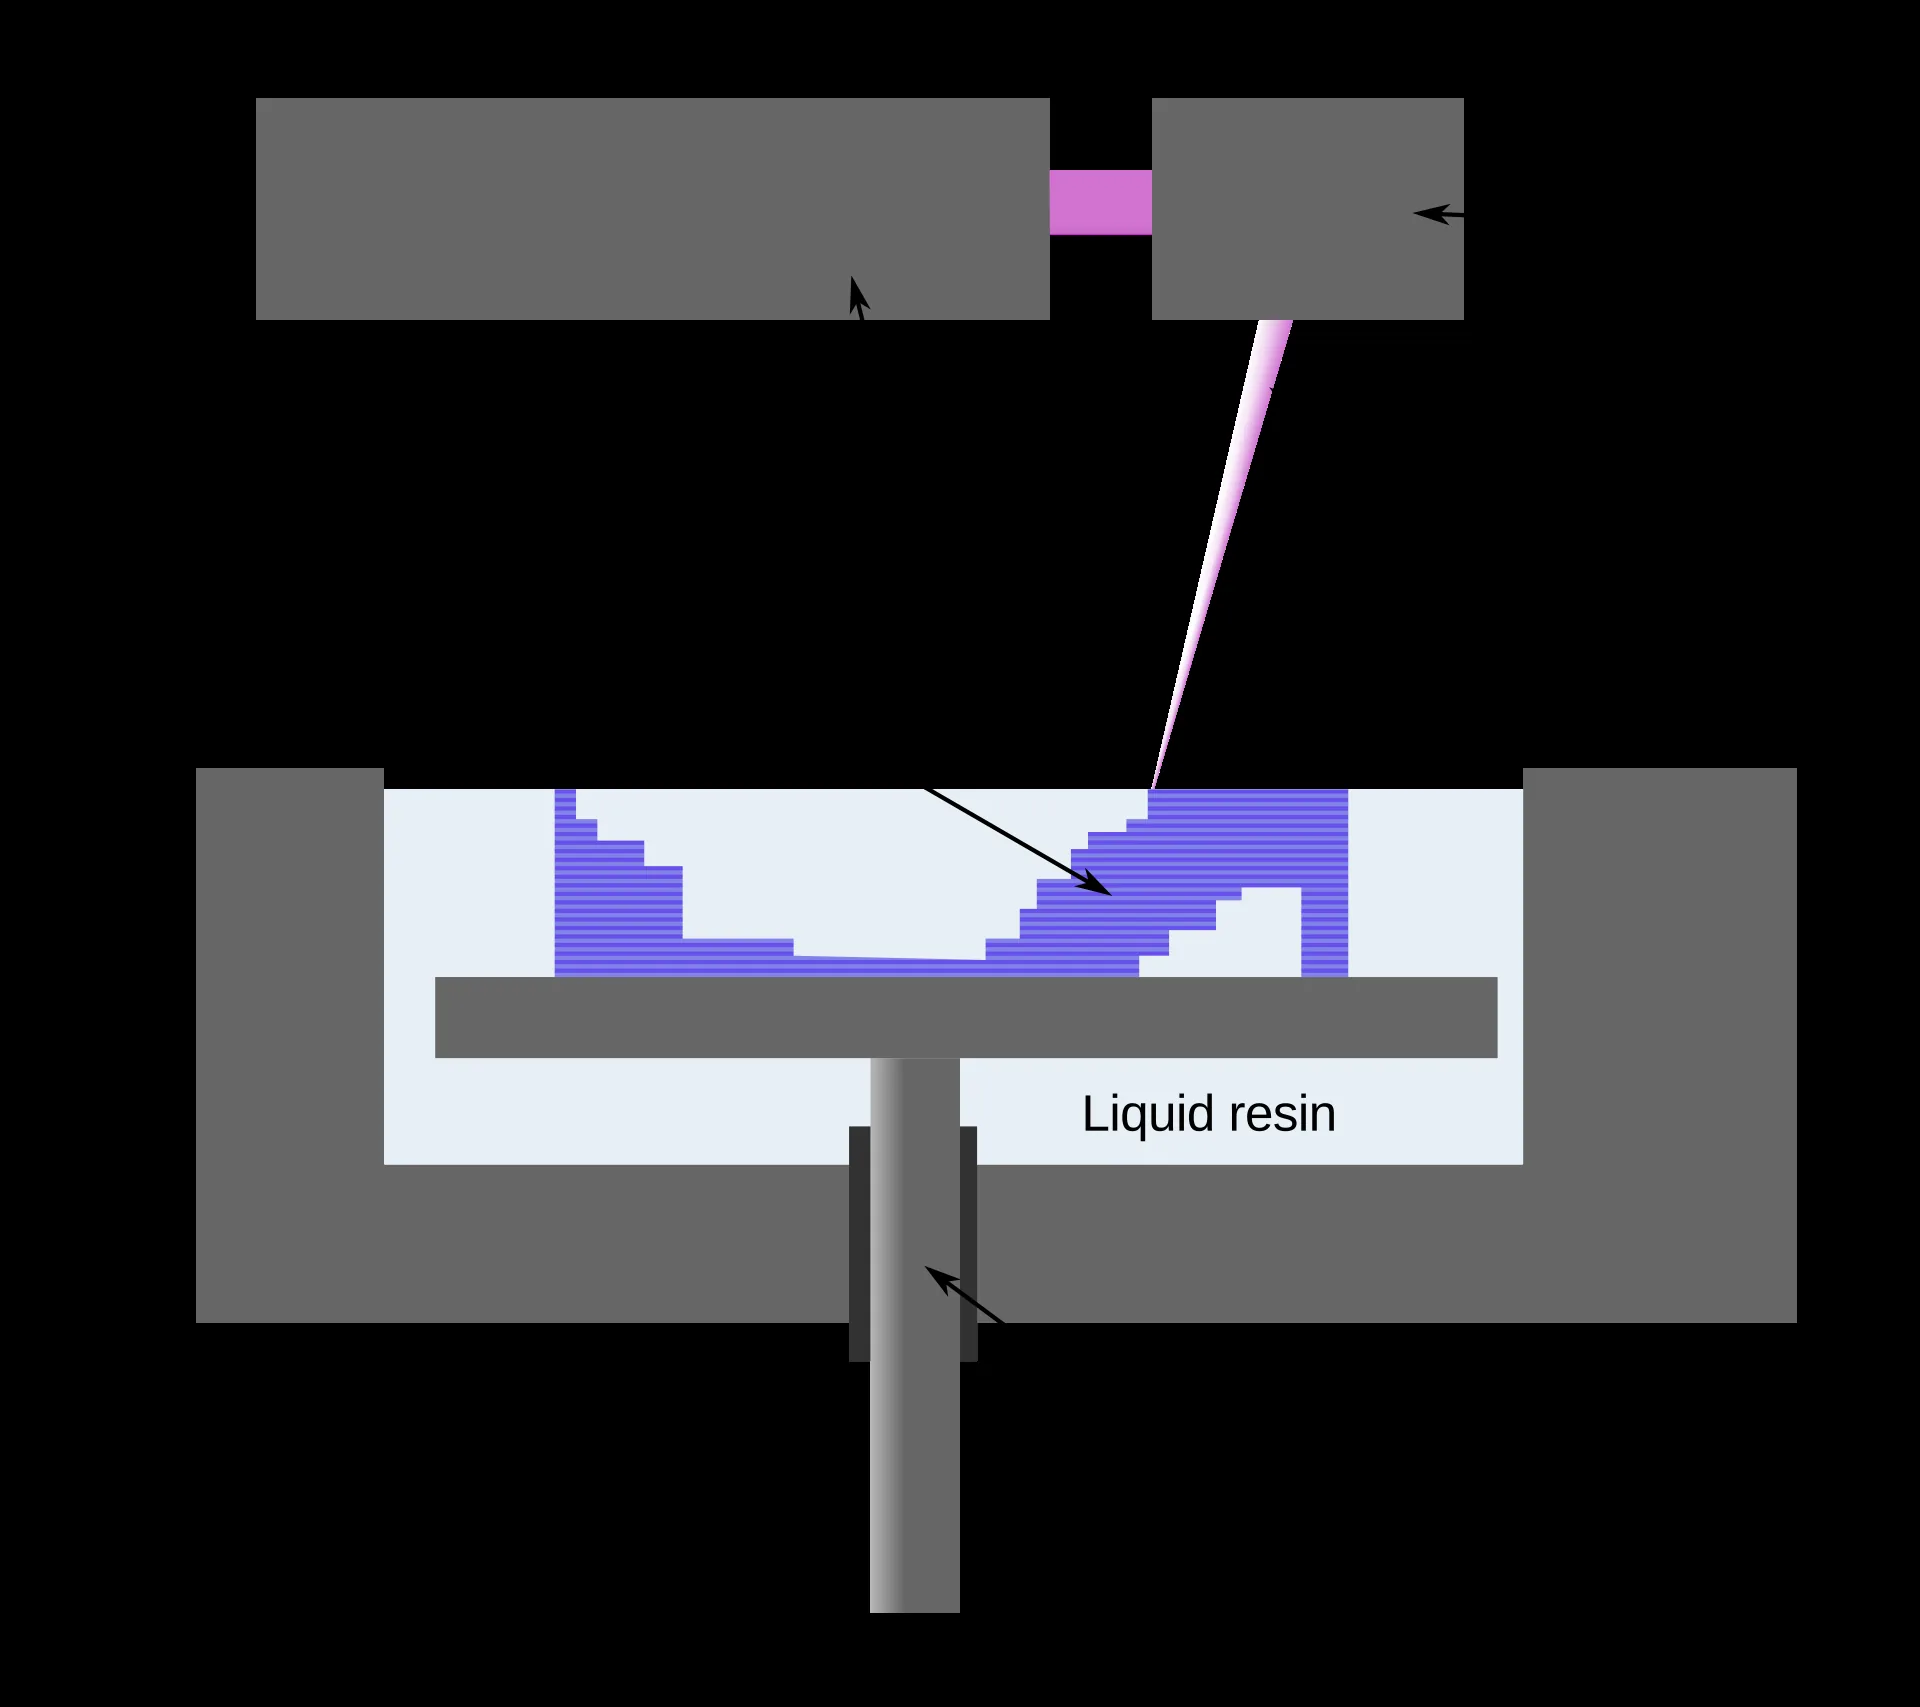
Materialgeeza; vektorska obrada Pwnagic · Viri ↗ · Pogoji uporabe slike ↗
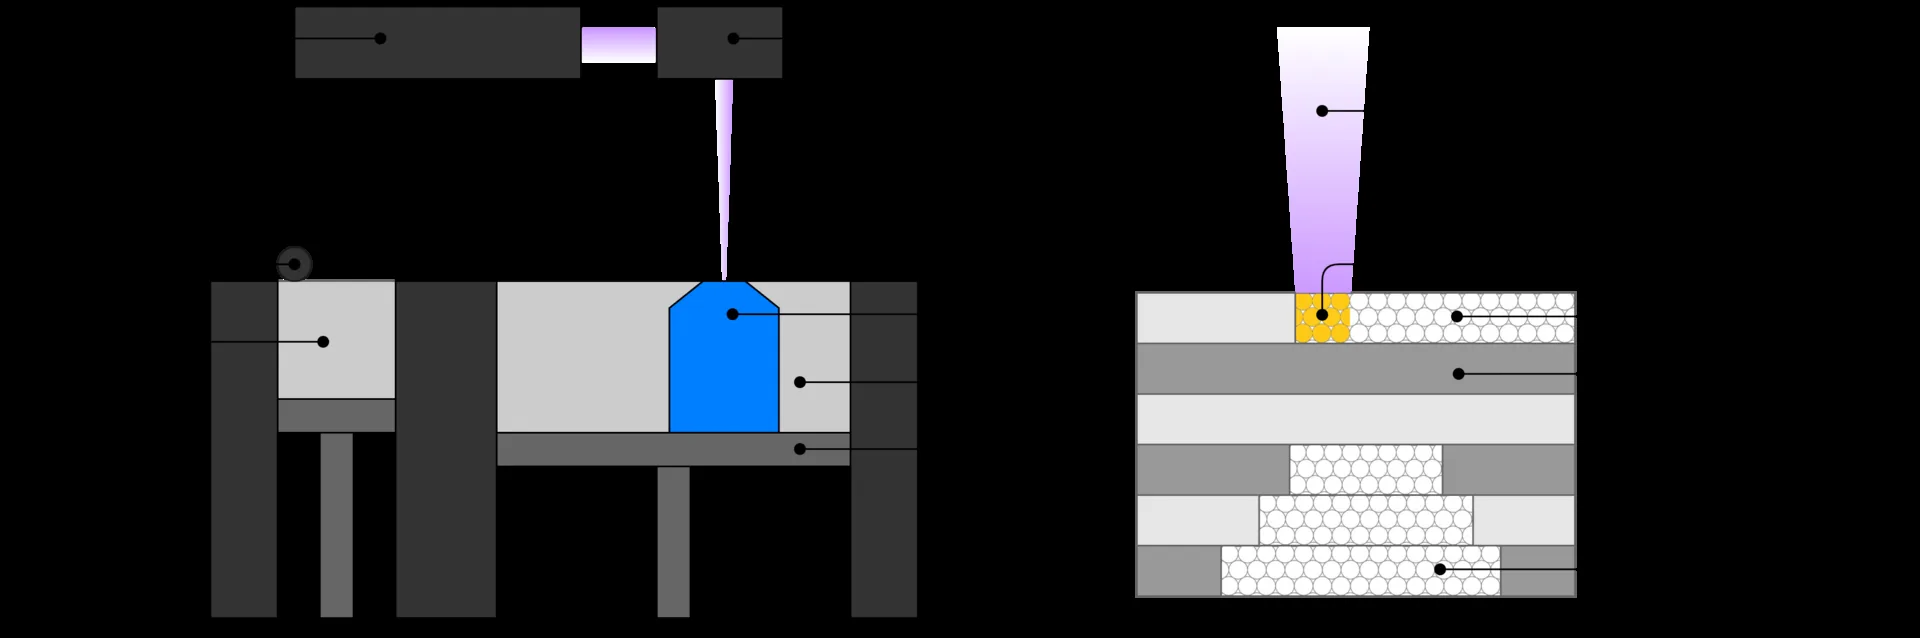
FM1418 · Viri ↗ · Pogoji uporabe slike ↗
| Postopek | Začetni material | Kaj izdela plast | Po tiskanju |
|---|---|---|---|
| FDM/FFF | Plastična nitka | Ogrevana šoba nalaga material | Odstranitev opor in po potrebi obdelava površine |
| SLA/DLP | Tekoča smola | Svetloba strdi izbrane dele | Pranje, dodatno strjevanje in odstranitev opor |
| SLS | Polimerni prah | Laser poveže delce prahu | Hlajenje, odstranitev prahu in čiščenje |
Iz česa tiskati — in za kaj smemo predmet uporabiti?
Za domače tiskalnike je pogost PLA. Razmeroma preprosto ga je tiskati, ni pa primeren za vsak del, ki mora prenesti toploto ali velike obremenitve. PETG in ABS imata drugačne mehanske in temperaturne lastnosti ter drugačne zahteve med tiskanjem. Smole, najlonski prah in kovinske zlitine odpirajo druge možnosti, vendar sodijo v različne postopke in jih ne moremo preprosto naliti ali vstaviti v vsako napravo. Izbira je odvisna od namena, potrebne natančnosti, pričakovanih sil, delovnih razmer in možnosti varne obdelave.
Natisnjen medicinski pripomoček, avtomobilski del ali predmet za stik s hrano ni zanesljiv samo zato, ker je videti lep. Za takšne namene potrebujemo ustrezne materiale, nadzorovan postopek in preverjanje končnega dela. V medicini se 3D-tiskanje med drugim uporablja za določene pripomočke in vsadke, prilagojene bolnikom. Trditev, da se že rutinsko tiskajo povsem delujoči človeški organi, pa bi bila pretirana.
Kako natančen je natisnjeni predmet?
Pogosto pomešamo ločljivost, torej najmanjši korak ali podrobnost, ki jo stroj zmore, in točnost, ki pove, koliko se resnična mera ujema z načrtovano. Tiskalnik lahko dela tanke plasti, pa je luknja za vijak še vedno nekoliko ožja kot na modelu. Material se pri segrevanju razširi, pri ohlajanju skrči, šoba pa ima svojo širino. Zato pri delih, ki se morajo prilegati, običajno predvidimo zračnost in izdelamo poskusni primerek.
Kakovosti ne ocenjujemo samo po zgornji površini. Preverimo mere, ravnost, sledove opor, vez med plastmi in obnašanje pod obremenitvijo. Za okrasno figurico je majhna napaka morda nepomembna; za del, ki nosi težak predmet, je lahko odločilna. Postopek je zato bolj podoben majhni proizvodnji s kontrolo kakovosti kot običajnemu tiskanju dokumenta.
Varnost v delavnici in učilnici
Šoba in delovna plošča sta lahko zelo vroči, gibljivi deli pa lahko poškodujejo roko, če se jih dotaknemo med delovanjem. Pri delu z nekaterimi nastajajo drobni delci in hlapne snovi, zato tiskalnik uporabljamo v dobro prezračenem prostoru in po navodilih proizvajalca; zaprto ohišje in odvajanje zraka lahko dodatno pomagata. Pri tiskalnikih s smolo se izogibamo stiku nestrjene smole s kožo ter upoštevamo navodila glede rokavic, čiščenja, strjevanja in odlaganja odpadkov. V šoli je zato pomemben primeren nadzor.
Pravica do prenosa modela še ne pomeni samodejno tudi pravice, da ga prodajamo, spreminjamo ali uporabljamo tujo zaščiteno zasnovo. Pred deljenjem in tiskanjem tujih modelov preverimo dovoljenje oziroma licenco ter pravila za konkretno uporabo. To je še posebej pomembno pri predmetih, ki opravljajo varnostno nalogo ali jih bomo uporabljali v javnosti.
Zakaj je tehnologija pomembna?
Največja prednost 3D-tiskanja pogosto ni v tem, da bi nadomestilo tovarno, ampak v tem, da hitro naredimo eno različico, odkrijemo težavo in narišemo boljšo. Inženir lahko preveri prileganje delov, učenec lahko v rokah drži model molekule, zdravnik pa uporabi anatomski model pri načrtovanju nekaterih posegov. Za množično izdelavo preprostih predmetov so drugi postopki pogosto hitrejši in cenejši. Pravo vprašanje zato ni le »ali je to mogoče natisniti«, ampak »ali je tiskanje najboljši način za izdelavo predmeta, ki bo res deloval«.